

Hai semuanya, ini Jake, dan saya telah bekerja sebagai pemasok bundel tabung pendingin udara selama hampir satu dekade sekarang. Selama bertahun-tahun, saya telah melihat secara langsung bagaimana lapisan yang tepat dapat meningkatkan atau menghancurkan masa pakai bundel tabung—terutama di lingkungan industri yang keras. Banyak orang yang menghubungi saya dan bertanya, “Bagaimana proses sebenarnya untuk mengaplikasikan pelapis pada bundel ini?” daripada hanya membeli unit yang sudah dilapisi, maka saya pikir saya akan menguraikannya langkah demi langkah, dengan pelajaran yang saya pelajari dari membantu kilang, pabrik petrokimia, dan pembangkit listrik menyiapkan bundel tabung mereka untuk menghadapi kondisi sulit. Pertama, catatan singkat: proses pelapisan sedikit berubah tergantung pada apakah Anda bekerja dengan bundel baja tahan karat atau baja karbon. Jika Anda masih memutuskan material mana yang tepat untuk pengaturan Anda, kami memiliki kedua opsi tersebut—lihat milik kamiBundel Tabung Berpendingin Udara Stainless Steeluntuk tempat yang banyak korosi atauBundel Tabung Berpendingin Udara Baja Karbonuntuk lingkungan standar yang tidak terlalu korosif. Mari selami.
Pertama, pekerjaan persiapan—ini adalah bagian yang dilewati atau terburu-buru oleh kebanyakan orang, dan di situlah terjadi kesalahan. Saya tidak dapat memberi tahu Anda berapa kali sebuah pabrik akan membawa bungkusan kepada kami yang berisi karat, minyak, atau bahkan hanya debu yang menempel, dan kami harus mengirimkannya kembali karena lapisannya tidak menempel dengan baik. Bayangkan pelapisan seperti mengecat dinding: jika Anda tidak mengampelas cat lama dan menghilangkan minyak, cat baru akan terkelupas dalam beberapa bulan, bukan tahun. Untuk bundel tabung, persiapannya harus konsisten di setiap inci tabung, karena bahkan lubang kecil dari logam yang belum disiapkan akan cepat menjadi noda karat.
Langkah pertama dalam persiapan adalah pembersihan permukaan. Sebagian besar bundel industri dilengkapi dengan lapisan tipis skala pabrik (bahan terkelupas yang terbentuk ketika logam dipanaskan selama pembuatan) langsung dari pabrik. Untuk bundel baja karbon, skala penggilingan harus diutamakan—kami menggunakan kombinasi pembersihan alkali dan pembersihan mekanis di sini, bukan hanya pencucian bertekanan. Pembersihan alkali menggunakan larutan lembut berbahan dasar air untuk menghilangkan minyak, lemak, dan kontaminan organik yang menempel pada kemasan selama pengiriman. Kami merendam bungkusan tersebut dalam tangki alkali yang dipanaskan selama 30 hingga 45 menit, lalu membilasnya dengan air panas bertekanan tinggi untuk menghilangkan semua kotoran. Jika kita melewatkannya, sandblasting yang kita lakukan selanjutnya tidak akan berfungsi dengan baik—minyak di bawah permukaan sandblasted akan membuat lapisan terangkat.
Setelah pembilasan basa selesai, saatnya membuat profil permukaan, yang merupakan cara yang bagus untuk mengatakan peledakan pasir untuk menciptakan permukaan yang kasar dan bertekstur. Untuk bundel baja tahan karat, kami menggunakan bahan abrasif yang berbeda dengan baja karbon—kami menggunakan pasir baja untuk baja karbon dan pasir baja tahan karat untuk baja tahan karat, karena penggunaan bahan abrasif yang salah dapat menyebabkan kontaminasi silang (seperti partikel besi yang menempel pada baja tahan karat, yang kemudian menyebabkan karat). Sasarannya di sini adalah profil sekitar 2,5 hingga 5 mil—terlalu kasar, dan lapisannya memerangkap udara dan serpihan; terlalu halus dan tidak lengket. Kami juga melakukan pemeriksaan visual setelah sandblasting: seluruh permukaan harus berwarna abu-abu seragam (untuk baja karbon) atau perak metalik (untuk baja tahan karat) tanpa bercak mengkilat, kerak gilingan, atau sisa minyak. Jika ada yang bersinar, kita melewatkan satu titik dan harus meledakkannya lagi.
Tunggu, satu tip singkat dari pengalaman: selalu lakukan sandblasting di lokasi jika memungkinkan, atau setidaknya periksa paket segera setelah sampai di toko Anda. Kami pernah menerima seorang pelanggan yang mengirimkan bungkusan baja karbon yang masih baik-baik saja ketika meninggalkan pabriknya, namun ketika barang itu sampai kepada kami (dengan perjalanan truk selama 3 hari), bungkusan itu sudah sedikit berkarat di ujung-ujungnya yang terbuka. Kami harus mengulangi tujuan tersebut, dan hal ini membuat jadwal proyek mereka mundur seminggu—mereka tidak senang. Jadi, jika Anda menyiapkan bundel sendiri, jangan biarkan bundel tersebut tergeletak begitu saja setelah pembersihan pertama.
Selanjutnya, setelah persiapan, kita beralih ke aplikasi pelapisan itu sendiri. Di sinilah materi paling penting, seperti yang saya sebutkan sebelumnya. Untuk bundel baja karbon, yang rentan terhadap karat di area lembab atau banyak bahan kimia, kami menggunakan primer epoksi dua bagian terlebih dahulu, kemudian lapisan atas poliuretan. Untuk baja tahan karat, kami menggunakan lapisan berbahan dasar silikon karena lebih tahan terhadap suhu tinggi (bundel baja tahan karat sering digunakan di area dengan suhu panas lebih tinggi, seperti kondensor pembangkit listrik) dan tidak mudah terkelupas dalam siklus termal. Tapi mari kita bicara tentang proses pengaplikasiannya, bukan hanya jenis pelapisnya.
Metode pengaplikasian utama yang kami gunakan adalah penyemprotan tanpa udara, dan hal ini tidak dapat ditawar lagi bagi kami. Rol atau sikat berfungsi baik untuk bagian-bagian kecil, tetapi penyemprotan tanpa udara masuk ke setiap sudut dan celah bundel tabung—seperti celah antara tabung, ujung header, dan sirip tipis (tunggu, benar, sebagian besar bundel tabung pendingin udara memiliki sirip aluminium yang menempel pada tabung untuk meningkatkan perpindahan panas—sirip kecil tersebut mudah dilewatkan dengan sikat). Penyemprotan tanpa udara menggunakan tekanan tinggi untuk mendorong lapisan melalui nosel kecil, menciptakan kabut halus yang menutupi setiap permukaan secara merata. Kami menetapkan tekanan antara 2.000 dan 3.000 PSI, yang cukup kuat untuk masuk ke celah sirip namun tidak terlalu kuat hingga lapisannya terkelupas.
Untuk lapisan pertama (primer), kami selalu mengaplikasikannya dalam waktu 4 jam setelah sandblasting pada bundel. Itu adalah poin penting lainnya—logam yang telah diledakkan sangat reaktif terhadap oksigen, jadi jika Anda menunggu terlalu lama, logam tersebut akan mulai berkarat (lapisan tipis karat yang terbentuk dengan cepat) sebelum Anda dapat melapisinya. Karat kilat jauh lebih sulit untuk ditutupi dibandingkan karat biasa, dan akan merusak daya rekat lapisan. Kami pernah mempelajari hal ini dengan susah payah: kami memiliki bungkusan baja karbon berukuran besar yang tertahan di toko kami selama sehari karena adanya kesalahan penjadwalan. Pada saat kami mencoba melakukan prime, ada lapisan tipis karat di seluruh tabung. Kami mencoba mengampelasnya, namun ternyata terlalu halus—kami akhirnya melakukan peledakan ulang seluruhnya, yang menghabiskan waktu dan material tambahan, dan membuat pelanggan kami terlambat mengerjakan proyeknya. Sekarang kami memiliki aturan ketat: tidak perlu menunggu lebih dari 4 jam pasca-ledakan untuk primer.

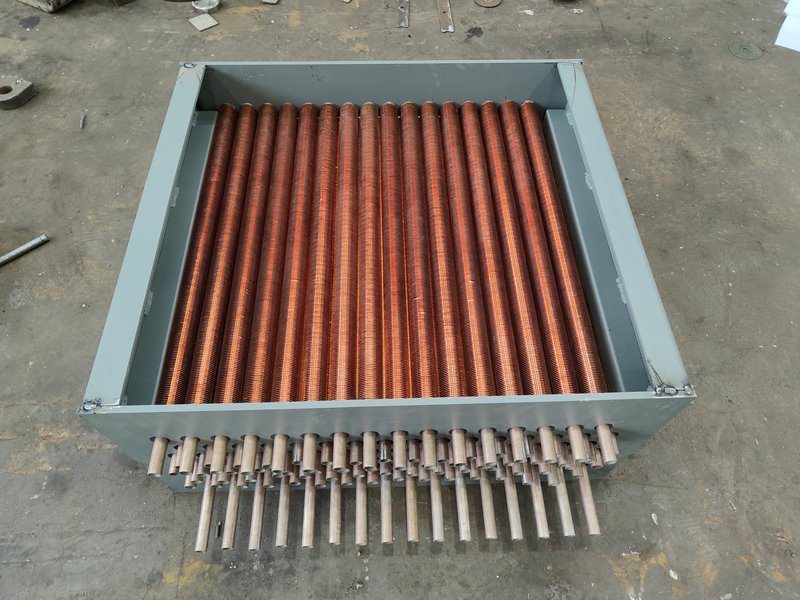
Setelah primer terpasang, primer harus dikeringkan terlebih dahulu sebelum kita mengaplikasikan lapisan atas. Waktu pengeringan bergantung pada suhu dan kelembapan—kami mengikuti spesifikasi produsen pelapis, namun menurut saya dalam cuaca 70°F (21°C) dengan kelembapan 50%, primer siap untuk lapisan atas dalam waktu sekitar 12 jam. Jika lebih panas atau lebih lembap, proses penyembuhannya akan lebih cepat; jika dingin atau lembap, kami menggunakan pemanas ruangan untuk menghangatkan toko (bukan panas langsung pada bungkusan) untuk mempercepatnya. Kami menguji ketahanan primer dengan menyentuhnya secara lembut—jika tidak luntur dan terasa keras, berarti primer sudah siap. Jika masih lengket, lapisan atas akan bercampur dengan primer dan menyebabkan hasil akhir yang lengket dan tidak rata.
Untuk lapisan atas, kami membuat dua lapis, sama seperti primer—tunggu, bukan, sebenarnya totalnya tiga lapis? Coba saya hitung: primer adalah lapisan 1, lalu lapisan tengah, lalu lapisan atas? Tidak, untuk proses standar kami, itu adalah primer (1), lapisan tengah (2), dan lapisan akhir (3). Lapisan perantara menambah ketebalan dan perlindungan ekstra, yang penting untuk area di mana bundel akan terkena abrasi, seperti jika berada di pabrik tempat peralatan berat bergerak di dekatnya. Lapisan akhir adalah lapisan yang memberi warna pada bundel (biasanya abu-abu muda atau putih, yang membantu memantulkan panas, bonus untuk pendingin udara) dan menambahkan lapisan terakhir ketahanan terhadap korosi.
Banyak orang bertanya apakah mereka bisa mencelupkan bungkusan itu ke dalam tangki pelapis daripada menyemprotnya. Kami mencobanya beberapa tahun lalu untuk paket kecil, namun tidak layak untuk sebagian besar kasus. Mencelupkan dapat meninggalkan tetesan di ujung header, dan sulit untuk mengontrol ketebalannya—terlalu tipis, dan Anda akan mendapatkan bintik-bintik kosong; terlalu tebal, dan siripnya tersumbat lapisan, sehingga mematikan perpindahan panas. Penyemprotan memungkinkan kami menargetkan secara tepat di mana lapisan seharusnya berada, dan kami dapat menyesuaikan ketebalannya sesuai kebutuhan. Kami memang menggunakan pencelupan untuk beberapa bagian kecil, seperti sambungan baut, tetapi tidak pernah untuk tabung atau sirip bundel tabung utama.
Setelah aplikasi, curing adalah langkah terakhir sebelum bundel siap dipasang. Hal ini tidak hanya sekedar membiarkannya mengering—kita harus membiarkan lapisannya mengering sepenuhnya, bukan sekadar “kering saat disentuh”. Untuk sistem epoksi/poliuretan kami pada baja karbon, waktu tersebut adalah 7 hari pada suhu kamar. Untuk pelapis silikon pada stainless steel membutuhkan waktu 10 hari, karena silikon lebih lambat proses curingnya. Kami menyimpan bungkusan tersebut di bengkel dengan suhu terkendali selama ini, jauh dari debu dan kelembapan—bahkan hujan ringan atau meja kerja yang berdebu dapat merusak hasil akhir. Setelah benar-benar sembuh, kami melakukan pemeriksaan cepat: jalankan pengukur ketebalan magnetik di atas tabung untuk memastikan ketebalan lapisan antara 5 dan 10 mil (kami menentukan 8 mil untuk sebagian besar bundel), memeriksa titik yang terlewat, dan melakukan uji semprotan garam untuk ketahanan terhadap korosi. Jika lolos maka siap menuju lokasi.
Tunggu, saya juga harus menyebutkan kesalahan umum yang dilakukan orang saat mereka melakukannya sendiri, bukan saat kita melakukannya. Banyak tim pemeliharaan pabrik yang akan mencoba melapisi kembali bundel tabung yang sudah digunakan, bukan? Itu adalah proses yang sangat berbeda. Jika Anda melapisi ulang bundel yang sudah ada, Anda harus terlebih dahulu menghapus semua lapisan lama, yang mana ini lebih merepotkan daripada menyiapkan bundel baru. Anda tidak bisa hanya mengampelas lapisan lama—Anda harus mengupasnya dengan pengupas kimia atau meledakkannya, sama seperti persiapan baru. Selain itu, jika bungkusan lama memiliki lubang karat (lubang kecil pada logam), Anda harus menggilingnya sebelum melapisinya, jika tidak lubang tersebut akan terisi udara dan menyebabkan lapisan retak.
Hal lain: ekspansi termal. Kumpulan tabung pendingin udara mengalami banyak perubahan suhu—panas saat pabrik beroperasi, dingin saat pabrik dimatikan. Lapisan harus mengembang dan berkontraksi dengan logam, jika tidak maka akan retak. Itu sebabnya kami menggunakan pelapis fleksibel untuk aplikasi suhu tinggi, bukan pelapis kaku. Kami pernah menggunakan epoksi kaku pada bundel di kilang yang beroperasi pada suhu 350°F, dan setelah 6 bulan, seluruh lapisannya retak karena tidak dapat menahan siklus termal. Sekarang kita beralih ke epoksi fleksibel yang memiliki elastisitas lebih untuk titik-titik panas tinggi.
Jika Anda membaca ini dan bertanya-tanya apakah melapisi bundel tabung pendingin udara Anda layak dilakukan—biarkan saya menghitungnya. Paket yang dilapisi akan bertahan 10 hingga 15 tahun, dibandingkan 3 hingga 5 tahun untuk paket yang tidak dilapisi, terutama di lingkungan yang korosif. Saya memiliki pelanggan tahun lalu di Gulf Coast, yang udaranya sangat asin, yang tidak melapisi bungkusan aslinya dan harus menggantinya setiap 4 tahun. Mereka beralih ke bundel baja tahan karat kami yang sudah dilapisi sebelumnya (lihat itulinkjika Anda tertarik) dan mereka masih kuat setelah 8 tahun. Untuk bundel baja karbon di area yang lebih ringan, pelapisan menambah masa pakai 5 hingga 7 tahun, sehingga biaya pelapisan dapat dilunasi dalam waktu singkat.
Sekarang, jika Anda tidak yakin apakah akan melapisi bundel baru, atau Anda memerlukan bantuan untuk proyek pelapisan ulang, jangan ragu untuk menghubungi tim kami. Kami bekerja dengan semua jenis klien industri, besar dan kecil, dan kami dapat memandu Anda melalui setiap langkah—mulai dari pemilihan material hingga penerapan, baik Anda melakukannya sendiri atau meminta kami melakukannya. Jangan menunggu sampai bundel Anda mulai berkarat untuk mengambil tindakan; sedikit persiapan dan pelapisan sekarang akan menghemat ribuan penggantian dan waktu henti di kemudian hari.
Referensi:
- Asosiasi Pengendalian Polusi Udara. (2018). Aplikasi Pelapisan Industri untuk Penukar Panas dan Pendingin Udara.
- NACE Internasional. (2020). Persiapan Permukaan dan Spesifikasi Pelapisan Substrat Logam.
- ASME. (2019). Standar untuk Desain dan Perawatan Bundel Tabung Pendingin Udara.
- Asosiasi Aluminium. (2021). Kompatibilitas Pelapisan dengan Permukaan Perpindahan Panas Bersirip.
- Institut Pertukaran Panas. (2022). Panduan untuk Memperpanjang Umur Paket Tabung Pendingin Udara.


